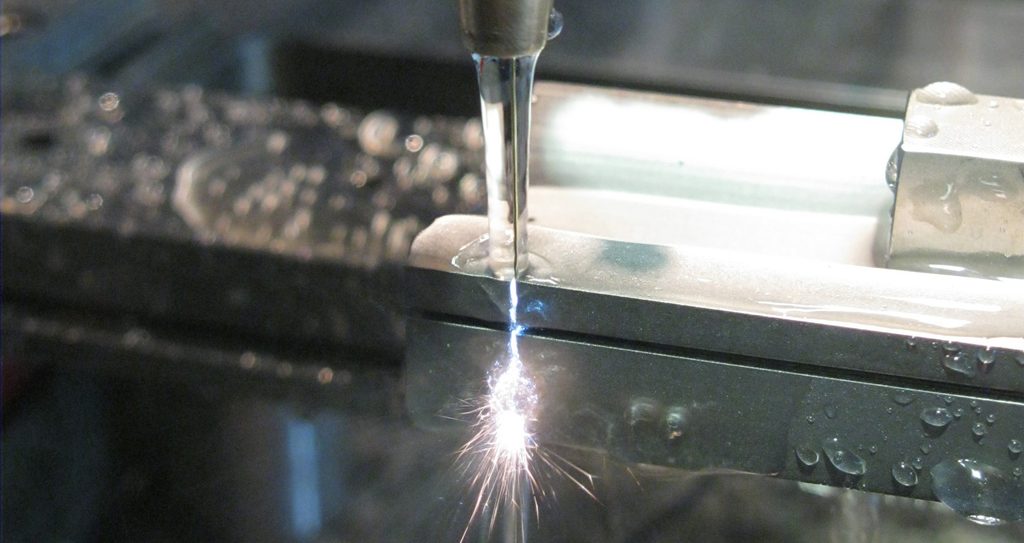
Obróbka WEDM (Wire Electrical Discharge Machining) to proces, którego celem jest wycinania skomplikowanych kształtów przy pomocy elektrody w postaci drutu (najczęściej mosiężnego, o średnicy od 0,1 do 0,3mm) w przewodzącym prąd elektryczny materiale obrabianym (eroda). Ponieważ detal mocuje się, z reguły, do nieruchomego stołu, a drut prowadzony jest przez dwa niezależnie pozycjonowane prowadniki, możliwym jest uzyskiwanie powierzchni prostopadłych jak i pochyłych do powierzchni stołu. W trakcie cięcia drut jest stale przewijany, można więc założyć, że jest to elektroda uniwersalna, nie podatna na zużywanie się. Proces erozji elektrycznej oparty jest na generowaniu silnoprądowych wyładowań elektrycznych zachodzących pomiędzy elektrodą, a erodą w otoczeniu dielektryka. Tym samym, pomiędzy powierzchniami, elektrody oraz przedmiotu obrabianego, zawsze musi występować pewna szczelina robocza (od 0.05mm do 0.1mm) – proces zachodzi „bezstykowo”, a więc bez mechanicznego kontaktu narzędzia z materiałem obrabianym. W przypadku wycinarek elektroerozyjnych dielektrykiem najczęściej jest woda dejonizowana o przewodności nie większej niż 60μS.
Erozja elektryczna dla WEDM
Aby móc opisać etapy występowania, czy też zachodzenia takiego pojedynczego wyładowania, najpierw należy odpowiedzieć na pytanie: jaka jest podstawowa różnica między blokami tranzystorowymi dla EDM i WEDM?
Działanie generatorów dla EDM opiera się na wykorzystaniu łuku jonowego jako dominującego nośnika energii. Ponieważ łuk jonowy, to prowadzimy proces ze stosunkowo długimi impulsami (>150us) przy polaryzacji: elektroda (+), eroda (-).
Wycinanie na obrabiarkach WEDM wykorzystuje z kolei, krótkie (<10μs) silnoprądowe impulsy. Łuk elektronowy stanowi tu dominujący nośnik energii (co więcej, nie można doprowadzić, do rozpalenia łuku jonowego, a więc do stworzenia kanału plazmowego, bo skutkować to będzie w krótkim czasie przepaleniem drutu). W takim przypadku, elektrony muszą być emitowane z elektrody (polaryzacja: elektroda (-), eroda (+)). W żadnym scenariuszu, czy technice cięcia, nie można zamienić polaryzacji – pomyłka oznacza ogromny spadek wydajności cięcia.
Zasada działania takiego bloku w największym skrócie: układ sterujący wysyła do generatora impulsów prostokątny sygnał zegarowy, który określa na jaki czas otwieramy/zamykamy tranzystory mocy umożliwiając/blokując przepływ prądu pomiędzy elektrodą, a erodą.
Etapy pojawienia się wyładowania:
- Elektroda zbliża się do erody na odległość „zapłonu”, a więc taką przy której możliwe jest wystąpienie iskry,
- Otwierane są tranzystory mocy w bloku prądowym, powodując pojawienie się wysokiego napięcia na erodzie,
- W wyniku dużej różnica potencjałów pomiędzy elektrodą, a erodą tworzy się między nimi pole elektromagnetyczne, którego natężenie jest największe tam, gdzie występuje najmniejsza odległość pomiędzy powierzchniami eroda-elektroda (należy pamiętać, że żadna powierzchnia nie jest idealnie płaska – zawsze ma pewne mikroskopowe wybrzuszenia/wklęśnięcia). W obszarze o największym natężeniu pola ciecz dielektryczna zostaje spolaryzowana do poziomu, dla którego rezystancja tego miejsca spada do wartości „krytycznej”, a więc takiej dla której może nastąpić przepływ prądu,
- Wyładowanie rozpoczyna się od rozpalenia łuku elektronowego, a więc od emitowania elektronów z elektrody i płynących w kierunku materiału obrabianego,
- Rozpędzone w polu elektromagnetycznym elektrony zderzają się z powierzchnią materiału obrabianego przenosząc własną energię kinetyczną na erodę, w której zamieniana jest na energię cieplną. Następuje punktowe topienie materiału obrabianego, którego lokalna temperatura rośnie nawet do 14000°C,
- W wyniku wzrostu temperatury w obszarze wyładowania, pojawia się pęcherzyk ze zgazowanym dielektrykiem,
- Zamykane są tranzystory mocy w bloku prądowym, powodując zakończenie przepływu elektronów,
- Ze względu na bardzo dużą różnicę ciśnień między otoczeniem, a wnętrzem pęcherzyka ze zgazowanym dielektrykiem, następuje jego implozyjne zamknięcie się do środka, w rezultacie czego, punktowo roztopiony materiał erody jest wyrzucony do dielektryka, gdzie formuje się w niemal idealne kuleczki,
Kolejne wyładowanie pojawia się w innym, najbardziej optymalnym w danym momencie, miejscu… i tak wycinany jest pożądany kształt.
Zastosowanie WEDM
Obróbka WEDM znajduje swoje zastosowanie:
- w precyzyjnej obróbce materiałów trudnoskrawalnych takich jak stopy tytanu, stale hartowane, węgliki spiekane i inne nowoczesne stopy (np. inkonel),
- w przypadku, gdy proces obróbki musi być bezkontaktowy, co minimalizuje ryzyko pęknięć czy deformacji materiału obrabianego,
- w niestandardowych obróbkach takich jak: toczenie WEDM,
- w przemyśle narzędziowym: wytwórstwo wykrojników, narzędzi, form wtryskowych, podzespołów złożonych układów mechanicznych,
- w przemyśle automotive: przygotowanie próbek do badań w działach kontroli jakości, przygotowanie części zamiennych w działach utrzymania ruchu,
- w jednostkach uniwersyteckich i badawczych: przygotowanie próbek materiałów, wykonywanie podzespołów dla układów prototypowych.