Proces erozji elektrycznej oparty jest na generowaniu silnoprądowych wyładowań elektrycznych zachodzących pomiędzy elektrodą, a erodą w otoczeniu dielektryka. Parametry pracy w EDM, związane są więc, przede wszystkim, z wysterowaniem tranzystorowego bloku prądowego, którego końcówka mocy podłączona jest do elektrody. Układ sterujący, wysyła do generatora impulsów, prostokątny sygnał zegarowy, który określa na jaki czas otwieramy/zamykamy tranzystory mocy umożliwiając/blokując przepływ prądu pomiędzy elektrodą, a erodą. A więc, mamy do czynienia z trzema podstawowymi nastawami, takimi jak:
- czas impulsu: czas trwania wyładowania,
- czas przerwy: czas trwania przerwy pomiędzy kolejnymi wyładowaniami,
- prąd: amplituda prądu przepływającego przez kanał plazmowy w trakcie wyładowania,
Przy ich pomocy możemy wpływać na wydajność obróbki, chropowatość powierzchni, zużycie elektrody oraz wielkość szczeliny bocznej.
Dodatkowo, mamy do dyspozycji parametry pomocnicze, odpowiadające za stabilność prowadzenia procesu obróbki: próg pracy i próg zwarcia (podawanymi w %).
Wydajność obróbki EDM
Podstawową charakterystyką opisującą działanie/zachowanie się bloku prądowego jest charakterystyka wydajnościowa. Poniżej przykład, wykreślony dla przypadku gdy:
- Materiał obrabiany: stal ST
- Dielektryk: nafta kosmetyczna
- Elektroda: miedziany (M1E) pręt o średnicy ø16 (S≈200mm2)
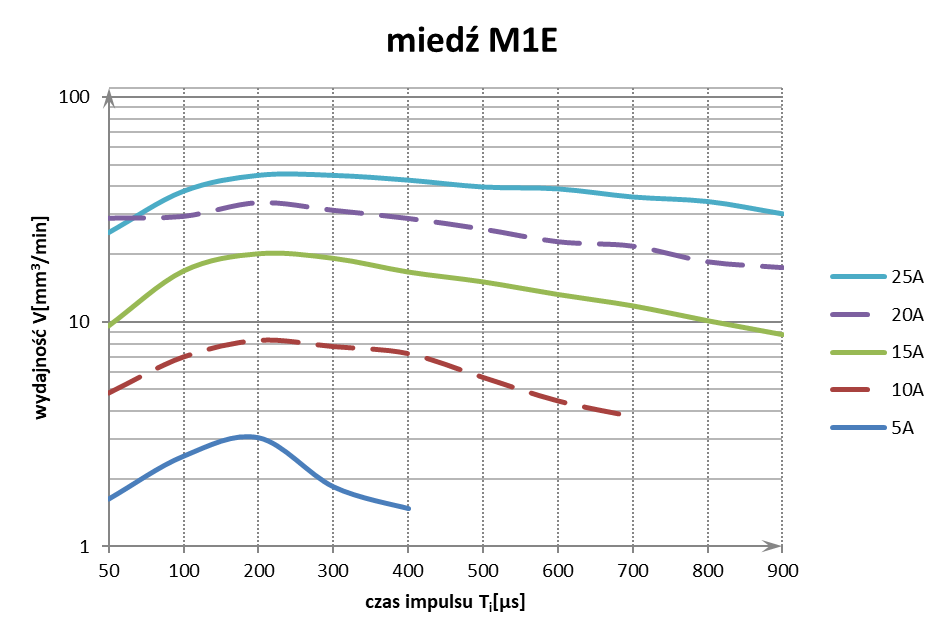
Dane na bazie, których wykreślono powyższą charakterystykę zostały znormalizowane do warunków prowadzenia pracy ciągłej (bez wykorzystania okresowego podrywania elektrody). Ogólne wnioski płynące z ich analizy:
- Wzrost wartości prądu powoduje wzrost wydajności (im większy prąd, tym większa objętość wytopiona z materiału obrabianego w trakcie pojedynczego wyładowania),
- Wzrost wartości czasu impulsu powoduje wzrost wydajności, aż do osiągnięcia pewnego maksimum,
- Czas impulsu w jakim uzyskiwane są najwyższe wydajności dla poszczególnych nastaw prądu oscyluje wokół Ti=200μs
Chropowatość powierzchni
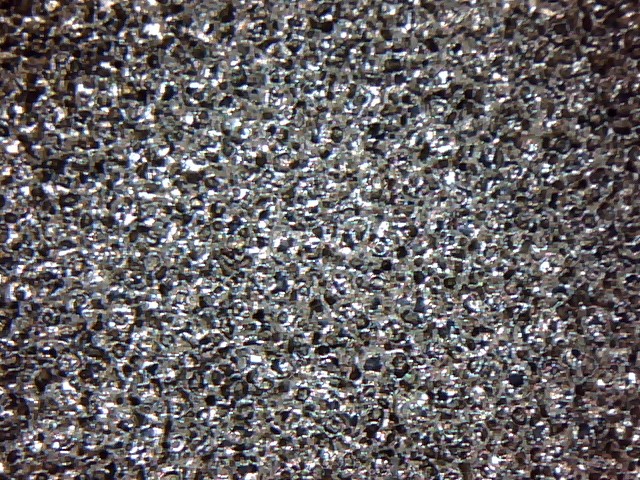
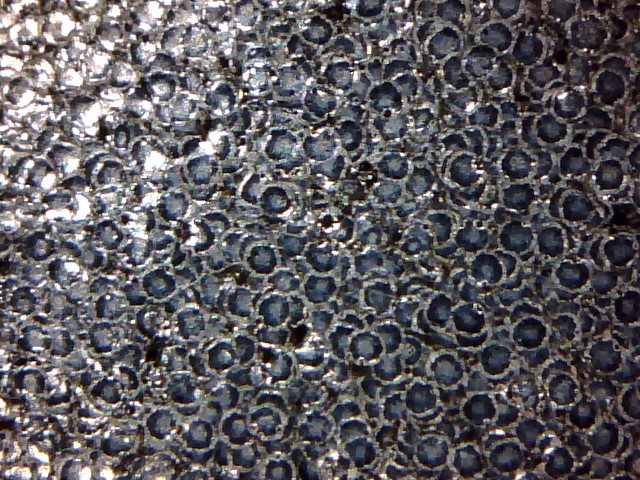
Charakterystyki chropowatości Ra od czasu impulsu, kształtem są zbieżne z charakterystykami wydajnościowymi:
- Wzrost wartości prądu powoduje wzrost chropowatości,
- Wzrost wartości czasu impulsu powoduje wzrost chropowatości, aż do osiągnięcia pewnego maksimum, po przekroczeniu, którego chropowatość maleje w wyniku pojawiania się „rozlanych kraterków”.
Dla I=5A; Ti=200us:
Dla I=5A; Ti=900us:
Zużycie elektrody
Zużycie elektrody wykonanej z miedzi, zależy od:
- topienia się materiału elektrody, wynikającego z niedopasowania gęstości prądu średniego płynącego przez elektrodę do jej możliwości odebrania ciepła. Jako „przelicznik warsztatowy” dla EDM, umownie przyjmujemy 0,2A/mm2. W rzeczywistości, na zużycie elektrody z tytułu topienia się materiału z którego się składa, dominujący wpływ ma jej kształt oraz kubatura, a w dalszej kolejności, takie nastawy jak: prąd, czas impulsu oraz czas przerwy. Biorąc elektrodę o powierzchni pracy 28mm2 (co umownie daje nam możliwość ustawienia max. 5,6A) i ustawiając 20A, otrzymamy inne efekty w sytuacji, gdy elektroda ma postać walca o promieniu 3mm, a inny, gdy ma kształt prostopadłościanu o podstawie: 0,5x56mm. W przypadku tej pierwszej będziemy obserwować zużywanie się krawędzi, bez zużycia „czoła”. W przypadku tej drugiej, elektroda zużyje się na poziomie 50%,
- ilości wyładowań niezbędnych do wyerodowania danej objętości – im mniej pojawi się wyładowań, tym zużycie elektrody będzie mniejsze. Bierzemy tu pod uwagę, przede wszystkim, moment rozpalenia łuku prądowego – im jest ono „czystsze” (pozbawione oscylacji relaksacyjnych oraz niepożądanych prądowych „szpil”) tym lepsza trwałość elektrody. Każde wyładowanie (dla polaryzacji elektroda (+), eroda (-)) rozpoczyna się od rozpalenia łuku elektronowego, a więc od emitowania elektronów z materiału obrabianego i płynących w kierunku elektrody. Rozpędzone w polu elektromagnetycznym elektrony zderzają się z powierzchnią materiału elektrody przenosząc na nią część własnej energii kinetycznej, w której zamieniana jest na energię cieplną. Następuje punktowe topienie materiału elektrody, a to z kolei jej erozję.
Ustawienie parametru „prąd” pod kątem zużycia elektrody, stanowi pewien balans, między dwiema przyczynami jej degradacji. Jeżeli prąd będzie za duży, to elektroda ulegnie nadtapianiu. Jeżeli za mały, to będziemy potrzebowali większej liczby wyładowań do wybrania zadanej objętości, narażając się na jej większą erozję wywołaną rozpalaniem łuków elektronowych.
Czas przerwy
Czas przerwy pomiędzy impulsami potrzebny jest do prawidłowego wygaszenia poprzedzającego wyładowania oraz schłodzenia otoczenia jego wystąpienia do temperatury poniżej 180˚C (jest to dolna granica wrzenia nafty kosmetycznej; spadek poniżej tej temperatury jest konieczny dla prawidłowego przebiegu procesu). Skracanie czasu przerwy, wpływa bezpośrednio na wzrost wydajności obróbki, ale jego zbyt mała wartość przy nieefektywnym płukaniu szczeliny może doprowadzić do pojawienia się tzw. „przypaleń”.
Próg pracy i próg zwarcia
Dla wyjaśnienia, czym są te „tajemnicze” dwie nastawy, najpierw należałoby zwrócić uwagę, na fakt, że jedyną istotną różnicą pomiędzy układem sterowania dla EDM, a innymi maszynami CNC, jest występowanie w nich tzw. układu „kontroli iskry”. Jest to układ dostarczający informację zwrotną do sterownika PLC, na bazie której, sterownik ów wie czy może prowadzić końcówkę roboczą maszyny z zadaną prędkością, czy ma się zatrzymać, czy może wręcz cofnąć, a wszystko tak aby utrzymać odpowiednią szczelinę pomiędzy elektrodą a erodą. Układ „kontroli iskry” formuje informację zwrotną na bazie analizy statystycznej, opartej na badaniu różnicy potencjałów pomiędzy elektrodą a erodą dla określonej liczby „impulsów” (w tym przypadku rozumianych jako liczba okresów, w których otwarte są tranzystory mocy w bloku prądowym, a więc liczba okresów w których może wystąpić wyładowanie). Zakładając, że w określonym czasie, stukrotnie otwieramy tranzystory mocy, po każdym takim „otwarciu” może wystąpić jeden z trzech stanów: brak wyładowania, rozpala się prawidłowe wyładowanie, pojawia się zwarcie (a więc fizyczny kontakt elektrody z erodą). Wystąpienie, każdej z tych opcji jest zliczane, a następnie porównywane do wartości opisywanych nastaw. Jeżeli na 100 zadanych „impulsów” wystąpi 30 prawidłowych wyładowań, a „próg pracy” ustawiony jest przez operatora na 20%, wówczas do sterownika PLC wysłana zostanie informacja, że ma zatrzymać ruch końcówki roboczej, ze względu na zbyt dużą częstość wyładowań. Podobna sytuacja występuje dla „progu zwarcia”, a więc jeżeli na 100 zadanych „impulsów” wystąpi 30 detekcji styku elektrody z erodą, a „próg zwarcia” ustawiony jest na 20%, wówczas do sterownika PLC wysłana zostanie informacja, że ma wycofać końcówkę roboczą, aż do ustąpienia zwarcia.
Próg pracy stanowi swego rodzaju „kaganiec” dla maszyny – jeżeli w danej jednostce czasu wystąpi więcej wyładowań niż zakładany próg, to znaczy, że mamy za dużo materiału do wybrania, żeby przesunąć końcówkę roboczą do następnego punktu zadanej trajektorii ruchu. W takiej sytuacji, maszyna ma stanąć i poczekać do momentu, gdy ilość wyładowań spanie pod zadany próg. Jeżeli próg pracy jest ustawiony zbyt nisko to spada wydajności obróbki. Jeżeli zbyt wysoko, to tracimy stabilność procesu (maszyna zbyt szybko przesuwa się po swojej trajektorii ruchu, co powoduje częste występowanie zwarć), dodatkowo zwiększając ryzyko pojawienia się tzw. „przypaleń”.
Próg zwarcia z kolei, odpowiada za to, jak maszyna ma być czuła na detekcję styku elektrody z erodą. W trakcie procesu obróbki, pomiędzy elektrodą a erodą, generowane są produkty erozji w postaci kuleczek wyerodowanego materiału. Gromadząc się w szczelinie roboczej (zanim zostaną usunięte przez płuczący strumień dielektryka), mogą powodować pojawienie się zwarć pomiędzy elektrodą, a erodą. Tego typu zdarzenie nie powinny rzutować na stabilność procesu, dlatego, aby wyeliminować ich wpływ, podnosimy wartość progu zwarcia, tym samym „znieczulając” maszynę na pojawienie się przypadkowych zwarć.
Ustawienie parametrów pracy
Ustawienie parametrów pracy pod względem uzyskania maksymalnej wydajności drążenia, przy minimalizacji zużycia elektrody:
- Maksymalną wartość prądu określamy na podstawie wzoru I=J∙S, gdzie: S – powierzchnia pracy elektrody, J – graniczna wartość gęstości prądu(dla miedzi J=0,2A/mm2; dla grafitu J=0,3A/mm2 ),
- Dobór czasu impulsu opieramy o charakterystykę wydajnościową,
- Czas przerwy nie powinien być krótszy od tp=Ti/10,
- w przypadku drążenia w materiale o dużej zawartości cynku tp nie powinno być krótsze od Ti/5,
- wraz z pogarszaniem się warunków płukania lub w przypadku bardzo małej powierzchni drążenia (<10mm2) należy wydłużać czas przerwy,
- Ustawić bardzo silne płukanie z góry, dla drążeń głębszych niż 5mm.