Materiał
Ze względu na powszechne zastosowanie bloków tranzystorowych w maszynach EDM, a więc prowadzenie procesu ze stosunkowo długimi impulsami (>150us), materiał na elektrody musi cechować się przede wszystkim bardzo dobrym przewodnictwem, zarówno prądowym jak i cieplnym. Miedź oraz grafit wykazują najlepszy balans pomiędzy tymi dwoma cechami, i dlatego to one preferowane są na materiał na elektrody.
Dobra przewodność cieplna, ma wpływ na szybkość odbioru ciepła z obszaru wyładowania, a to na zmniejszenie zużycia elektrody (z tytułu topienia się materiału z którego została wykonana) oraz zmniejszenie podatności procesu na „przypalenia”. Dobra przewodność prądowa bezpośrednio wpływa na zwiększenie wydajności obróbki.
| Miedź (Cu) | Grafit (C) | |
| Temperatura topnienia [˚C] | 1083 | 3600 |
| Gęstość [kg/m3] | 8,96×10⁻⁹ | 1,6-1,9 x10⁻⁹ |
| Ciepło właściwe [J/(kg*K)] | 386 | 507 |
| Rozszerzalność cieplna [10-6/K] | 16-18 | 2-6 |
| Przewodność cieplna [W/mK] | 400 | 90-140 |
| Rezystywność [μΩm] | 0,016-0,02 | 10-20 |
Ogólna charakterystyka materiałów na elektrodę w odniesieniu do obróbki EDMi:
| Miedź (Cu) | Grafit (C) | |
| Temperatura topnienia [˚C] | Aby nie dopuścić do nadmiernego zużywania się (topienia się) elektrody gęstość płynącego przez nią prądu nie powinna przekraczać J=0,2A/mm2. | Aby nie dopuścić do nadmiernego zużywania się (sublimacji) elektrody gęstość płynącego przez nią prądu nie powinna przekraczać J=0,3A/mm2. |
| Gęstość [g/cm3] | Duża waga elektrody. | Niska waga elektrody. Łatwość obróbki. |
| Rozszerzalność cieplna [10-6/K] | Niska stabilność wymiarowa elektrody przy wysokich temperaturach. | Duża stabilność wymiarowa elektrody przy dużych temperaturach. |
| Przewodność cieplna [W/mK] | Niska podatność na „przypalenia” | Podatność na „przypalenia”. |
| Rezystywność [μΩm] | Niska strata mocy, dzięki czemu możliwe jest wysokie punktowe skupienie wyładowania, przekładające się na zwiększenie wydajności drążenia. | Wysoka rezystywność -> wysoki spadek napięcia -> wysoka strata mocy wyładowania -> spadek wydajności. |
Najpopularniejsze gatunki materiału na elektrodę:
| M1E | EDM-3 (HK-3) | EDM1 (HK-75) | EDM200 (HK-20) | |
| Zastosowanie | Ogólne. | Stosowany do najbardziej wymagającej obróbki. Zalecany na żebra o grubości poniżej 1 mm. | Stosowany do obróbki wykańczającej i precyzyjnych prac. Zalecany na żebra o grubości ok. 1 mm. | Stosowany do obróbki wstępnej, zgrubnej i drążenia dużych powierzchni. |
| Gęstość [g/cm3] | 8,9 | 1,78 (1,84) | 1,66 (1,82) | 1,82 (1,86) |
| Rozszerzalność cieplna [10-6/K] | 17,7 | – | – | – |
| Rezystywność [μΩm] | 0,016 | 15,6 (15,5) | 19,3 (16,5) | 14,7 (12) |
| Średnia wielkość ziarna [μm] | – | <3 (2) | <5 (4) | 10 (6) |
Kiedy miedź, a kiedy grafit jako materiał na elektrodę?
Miedź jest moim materiałem pierwszego wyboru, głównie ze względu na mniejszą podatność na „przypalenia”, co ma szczególne znaczenie przy drążeniach głębokich gniazd, z których trudno wypłukać produkty erozji w trakcie obróbki – zapewnia większą stabilność procesu. Jest jednak materiałem problematycznym w toczeniu/frezowaniu ze względu na nadmierną plastyczność i ciągliwość, które powodują trudności z łamaniem wiórów oraz zjawisko przyklejania się do ostrza narzędzia. Kiedy więc, zadaniem jest wydrążenia skomplikowanego kształtu, najczęściej o bardzo cienkich ściankach (np. wydrążenie stylizowanego napisu) sięgam po grafit, głównie ze względu na mniejsze problemy przy uzyskaniu ostrych krawędzi wykonywanej elektrody. Należy jednak wspomnieć, że do obróbki grafitu najczęściej wymagane są dedykowane maszyny ze specjalnie uszczelnionymi prowadnicami oraz z wydajnym wyciągiem umożliwiający szybkie odprowadzenie pyłu grafitowego. Na rzecz grafitu przemawia również jego cena – jest tańszy niż miedź.
Uwagi konstrukcyjne
Nieprawidłowo zaprojektowana elektroda może przyczynić się do:
- zwiększonych kosztów wykonania,
- nieefektywnego odprowadzenia ze szczeliny produktów erozji oraz gazów generujących się w trakcie procesu, a tym samym do dużej podatności na „przypalenia” i niskiej stabilności procesu,
- otrzymania niepożądanego kształtu drążonego gniazda,
- problemów związanych z trudnościami w spozycjonowaniu elektrody względem materiału obrabianego.
Projektując elektrodę należy zwrócić uwagę na kilka aspektów unikalnych dla obróbki EDM:
Łatwość ujścia gazowych produktów erozji (par dielektryka) ze szczeliny. Należy redukować w kształcie elektrody liczbę zagłębień w których mogłyby gromadzić się gazy. Jeżeli są one nieuniknione, do każdego z zagłębień należy doprowadzić kanały odpowietrzające lub zmienić kierunek drążenia z pionowego na poziomy,
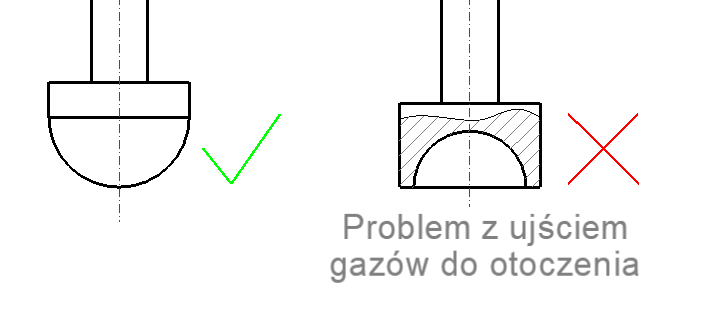
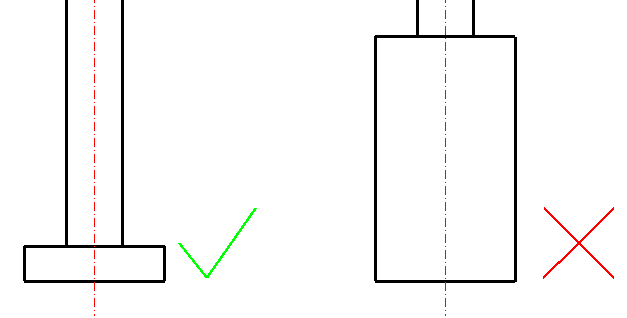
Zaleca się minimalizować wysokość elektrody (skrócenie drogi ujścia produktów erozji spod elektrody poza obszar obróbki),
Przewidywana metoda płukania szczeliny
- W przypadku płukania przez elektrodę należy przewidzieć miejsce na otwór płuczący,
- W przypadku drążenia z „orbitowaniem” należy skorygować wymiary elektrody o wartość średnicy okręgu/długości boku kwadratu po którym będzie poruszała się elektroda w trakcie procesu („Orbitowanie” zapewnia spiralny ruch elektrody. W trakcie procesu pracują zarówno czoło jak i boki elektrody. Opisywana funkcja umożliwia pojawienie się tzw. ruchomej szczeliny, a więc zwiększającej się odległości pomiędzy elektrodą, a erodą, występującą po przeciwnej stronie elektrody w stosunku do pracującego boku. Ruchoma szczelina ułatwia odprowadzenie gazów, które uchodząc, zaciągają naftę wraz z produktami erozji),
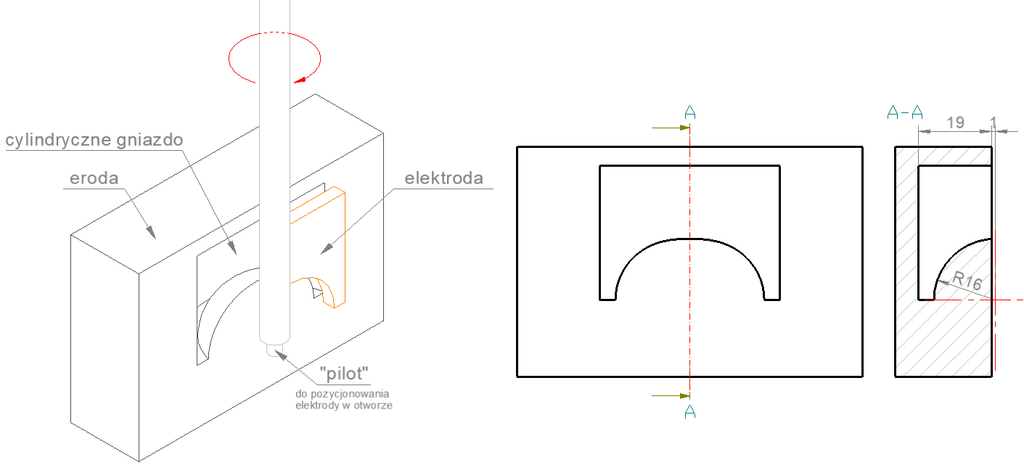
Sposób pozycjonowania elektrody względem materiału obrabianego. W przypadku elektrod do drążenia gniazd cylindrycznych zaleca się wykonanie tzw. „pilota” określającego oś elektrody, względem którego można dokonać pozycjonowania,
Sposób ustawienia elektrody w uchwycie
- W przypadku wykorzystania uchwytu regulacyjnego, umożliwiającego obrócenie elektrody wokół każdej osi o kąt do 5°, do wykonanej elektrody montowany jest (przykręcany, wciskany lub przylutowany) trzpień w postaci wałka wykonanego z dobrze przewodzącego prąd elektryczny materiału. Trzpień ten stanowi miejsce chwytu elektrody,
- Zastosowanie uchwytów EROWA lub 3R. Tego typu, uchwyty składają się z dwóch części: podstawy (przy czym niezbędne są dwie, jedna montowana na stole centrum obróbczego, druga na wrzecionie EDM) oraz samego uchwytu w którym montowany jest „surowy” kawałek miedzi/grafitu. Uchwyt z materiałem do obróbki chwytany jest (i zarazem pozycjonowany) przez podstawę na frezarce. Wykonywany jest zadany kształt elektrody. Następnie obrobioną elektrodę wraz z uchwytem wyciąga się z podstawy na frezarce i montuje w podstawie na EDM.